


Industri nyheder
Hvad skal jeg overveje, før jeg køber en VMC?
 2026.07.30
 Industri nyheder
Hurtigt svar: Hvad skal jeg overveje, før jeg køber en VMC?
Før du køber en lodret bearbejdningscenter , det kellerte svar er dette: match spindeleffekten og hastighedsområdet til din materialeblanding, bekræft, at bordstørrelsen og aksevandringen dækker din største delkonvolut, kontroller den strukturelle stivhed af støbe- og føringsvejsdesignet, gennemgå den automatiske værktøjsskifterkapacitet og bekræft, at CNC-kontrolplatformen passer til din programmeringsarbejdsgang. Placeringsnøjagtighed, kølevæske- og spånstyring, automatiseringsberedskab og leverandørens fremstillingsbaggrund runder listen af. A VMC maskine er et produktionsaktiv med lang levetid, så beslutningen handler sjældent om et enkelt specifikationsarknummer. Det handler om, hvordan hele konfigurationen opfører sig på tværs af dit faktiske komponentmix, skiftemønster og gulvlayout.
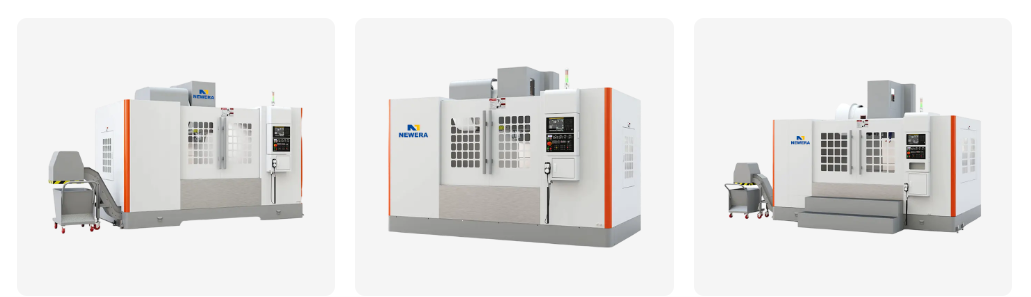
Afsnittene nedenfor gennemgår hver faktor i detaljer med referenceintervaller, sammenligningsdiagrammer og en tjekliste for leverandørevaluering, som købere almindeligvis bruger, når de indsnævrer muligheder.
- Spindelkraft, hastighedsområde og drejningsmoment matchet til dit typiske materiale
- Bordstørrelse og aksevandring i forhold til din største delkonvolut
- Strukturel stivhed af støbning, føringsveje og ribbedesign
- Værktøjsskifterkapacitet og værktøjsskiftehastighed for din del kompleksitet
- CNC kontrol platform og hvordan det passer til din eksisterende programmeringsarbejdsgang
- Positioneringsnøjagtighed og repeterbarhed nødvendigt til din toleranceklasse
- Automatiseringskompatibilitet til palleskiftere, robotladning eller stangfodring
- Leverandørens fremstillingshistorie og teknisk support efter salg
Spindelkraft, hastighedsområde og moment tilpasset dine arbejdsemner
Spindlen er en del af en lodret bearbejdningscenter der mest direkte bestemmer, hvad du kan skære, hvor hurtigt og hvor rent. En spindel valgt uden reference til din materialeblanding har en tendens til at efterlade enten hastighed eller drejningsmoment på bordet, og købere opdager det ofte først, efter at maskinen allerede er på gulvet. Det hjælper at tænke i tre brede spindelklasser frem for et enkelt tal.
Standard momentspindler
Kører mellem 6.000 og 10.000 rpm, denne klasse foretrækker lav- og mellemhastighedsmoment, som passer til stål-, støbejerns- og generel støbejernsskrubbearbejdning, hvor spånbelastningen betyder mere end overfladehastigheden. Butikker, der kører tungere lagerfjerning på jernholdigt materiale, hælder typisk til denne klasse.
Mellemhastighedsbalancerede spindler
Dette område strækker sig fra omkring 10.000 til 15.000 rpm og er en almindelig standard for blandede produktionsgulve, der kører både stålkomponenter og aluminiumsdele gennem det samme VMC maskine . Det er en praktisk mellemvej snarere end et specialistvalg.
Højhastighedsspindler
Fra 15.000 op til 24.000 o/min og lejlighedsvis højere falder drejningsmomentet i toppen af området i bytte for overfladehastighed. Denne klasse passer til konstruktionsdele i aluminium, grafitelektroder og fin formbehandling, hvor overfladekvaliteten afhænger af spindelhastigheden frem for den rå skærekraft.
| Spindel klasse | Typisk hastighedsområde | Drejningsmoment karakter | Bedst egnet materiale |
|---|---|---|---|
| Standard drejningsmoment | 6.000 til 10.000 rpm | Højere drejningsmoment i den lave ende | Stål, støbejern, formstål |
| Mellemhastighedsbalanceret | 10.000 til 15.000 rpm | Balanceret på tværs af rækkevidden | Blandet stål- og aluminiumsproduktion |
| Høj hastighed | 15.000 til 24.000 rpm | Lavere drejningsmoment nær tophastighed | Aluminium, grafit, form efterbehandling |
Bordstørrelse, akserejse og overordnet maskinfodaftryk
Bordstørrelse og X, Y, Z rejser bestemmer den største del, du kan køre, men de bestemmer også, hvor meget gulvplads, kranfrihøjde og gangbredde maskinen vil optage på dit værkstedsgulv. A lille lodret bearbejdningscenter er populær i værktøjsrum og prototypebutikker, netop fordi den holder fodaftrykket kompakt, mens den stadig dækker almindelige beslag-, plade- og husstørrelser.
Reference X-aksevandring efter lodret bearbejdningscenter størrelsesklasse
| VMC klasse | Bordstørrelse (ca.) | X / Y / Z Rejser |
|---|---|---|
| Lille lodret bearbejdningscenter | 600 x 400 mm | 500 / 400 / 400 mm |
| Standard vertikalt bearbejdningscenter | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Stort vertikalt bearbejdningscenter | 1500 x 800 mm og derover | 1600 / 800 / 800 mm |
Ud over de rå numre skal du kontrollere krankrogshøjden, gaffeltruckens adgang til front- og sidepanelerne og frigang til, at el-skabsdørene kan åbne helt under vedligeholdelse. Mange købere dimensionerer maskinen korrekt, men glemmer servicegodkendelsen omkring den, hvilket så fremtvinger en akavet layoutændring senere.
Strukturel stivhed, støbedesign og vibrationskontrol
Stivhed bestemmer, hvordan en lodret bearbejdningscenter opfører sig under reel skærebelastning i stedet for i tomgang. En maskine, der på papiret ser identisk ud med en konkurrerende model, kan stadig skravle, afbøje eller miste finishkvaliteten, når først et tungt skrubbearbejdningspas begynder, og forskellen kan normalt spores tilbage til støbedesign frem for motorstørrelse.
Kig efter en bred søjlebase, tykke indvendige ribber under bordet, symmetrisk termisk design mellem venstre og højre side af søjlen og enten boksvejs- eller lineær føringskonstruktion med en passende størrelse til din typiske skæredybde. Kassebaner favoriserer generelt kraftig skrubstabilitet, mens lineære føringsveje favoriserer hurtig travershastighed og lavere friktion. Hverken er universelt bedre; det rigtige valg afhænger af, om din delblanding hælder mod fjernelse af tungt materiale eller hurtigere, lettere efterbehandlinger.
Vibration og termisk stabilitet
Spørg, hvordan spindelhuset håndterer varme under længere driftstid, da termisk vækst i spindlen er en af de mest almindelige årsager til dimensionsdrift over et langt skift. En godt ribbet støbning kombineret med en spindelkølekappe reducerer afstanden mellem den første del af maskinen om morgenen og den to hundrede del senere i skiftet.
Automatisk værktøjsskifterkapacitet og værktøjsskiftehastighed
Den automatiske værktøjsskifter, eller ATC, er hvor cyklustiden ofte vindes eller tabes på komplekse dele. To tal betyder mest: Magasinkapacitet, som er, hvor mange værktøjer maskinen kan holde klar, og værktøj til værktøjsskiftetid, som er, hvor hurtigt maskinen skifter mellem operationer.
Referenceværktøjsmagasinkapacitet efter produktionsmixkrav
En butik, der kører et lille antal gentagelsesdele, har sjældent brug for mere end seksten til tyve værktøjspositioner. En højmix-jobbutik, der skærer mange forskellige varenumre om ugen, drager fordel af et større magasin, da færre manuelle værktøjsudskiftninger i løbet af arbejdsdagen oversættes direkte til mere spindeloppetid. Værktøj til værktøjsskiftehastighed betyder mest på dele med hyppige værktøjsskift, såsom detaljerede formhulrum eller dele med mange små funktioner.
CNC kontrolsystem og programmeringsgrænseflade
Kontrolplatformen på en VMC maskine former den daglige operatøroplevelse mere end næsten nogen anden enkelt komponent. En dygtig spindel parret med en kontrol, som dine programmører synes er besværlige at arbejde med, vil underpræstere sit specifikationsark i praksis.
Kølevæskesystemer, spånevakuering og kabinetdesign
Kølevæskelevering og spånhåndtering vises sjældent øverst på en købercheckliste, men alligevel påvirker de direkte værktøjslevetid, cyklustidskonsistens og hvor meget manuel rengøringsarbejde en butik optager hvert skift.
Muligheder for levering af kølevæske
Flood-kølevæske klarer det meste almindelige fræsearbejde, mens gennemspindelkølevæske bliver vigtigt ved dybe hulsboringer og anboringer, hvor spånrydning i dybden ellers er vanskelig. Højtrykskølevæske muligheder hjælper med spånbrud i gummiagtige eller lange spånende materialer.
Spånevakuering og fuld indkapsling
En spåntransportør af skruetype eller hængselbånd holder spåner automatisk ud af arbejdszonen i stedet for at kræve manuel rivning under pauser. Et fuldt lukket arbejdsområde reducerer eksponeringen af kølevæsketåge i butikken og holder spåner indeholdt, hvilket betyder mere, når spindelhastigheden og materialefjernelseshastigheden øges.
Positioneringsnøjagtighed og gentagelighed
Positioneringsnøjagtighed beskriver, hvor tæt maskinen kommer på en beordret koordinat, mens repeterbarhed beskriver, hvor konsekvent den vender tilbage til det samme punkt over mange cyklusser. For det meste generelt arbejde betyder repeterbarhed mere fra dag til dag, da det bestemmer del til del konsistens på tværs af en produktionskørsel på en præcisions VMC maskine .
- 0,010 mm Typisk repeterbarhed, økonomiklasse
- 0,006 mm Typisk repeterbarhed, standardklasse
- 0,003 mm Typisk repeterbarhed, præcisionsklasse
Lavere værdier indikerer strammere repeterbarhed på tværs af maskinklasser
Feedbackmetoden spiller en direkte rolle her. Semi-lukkede systemer er afhængige af en roterende encoder ved motoren for at udlede positionen, mens lukkede systemer tilføjer en lineær skala på selve aksen for at måle den faktiske bordposition, som kompenserer for kugleskrueslid og termisk udvidelse over tid. Købere, der målretter en stram toleranceklasse på en præcisions VMC maskine bør spørge specifikt, hvilken feedback-metode der er monteret i stedet for at antage det fra prisniveauet alene.
Automatiseringskompatibilitet: Palleskiftere, robotindlæsning og stangfodring
Selvom automatisering ikke er en del af dit første køb, er det værd at bekræfte, om maskinarkitekturen understøtter det senere. At tilføje automatisering til en maskine, der aldrig er designet til det, er langt sværere end at starte med de rigtige adgangsporte og kontrolgrænseflader fra dag ét.
- Manuel læsning med en enkelt operatør, der passer én maskine, velegnet til lavt volumen eller meget varierede delkørsel
- Robotcelle-integration, hvor en seksakset robotarm læsser og losser dele fra en armatur, mens operatøren styrer flere maskiner på én gang
- Pallepoolsystemer, hvor flere forudindlæste paller automatisk står i kø, så spindlen bliver ved med at skære mellem operatørbesøg
- Forlænget drift uden opsyn eller lys ude, kombinerer pallepuljer, i processondering og overvågning af værktøjslevetid til produktionskørsel natten over
Matchende VMC-type til din applikation: Formfremstilling, bildele og generel bearbejdning
Ikke alle applikationer vægter de samme faktorer lige meget. En butik med fokus på VMC til fremstilling af forme prioriterer stivhed og repeterbarhed over rå gennemløb, mens en butik kører en autodele VMC maskine line prioriterer typisk cyklustid, automatiseringsberedskab og ensartet gennemløb på tværs af lange produktionskørsler.
- Lille lodret bearbejdningscenter
- Standard vertikalt bearbejdningscenter
- Præcision / Custom Vertical Machining Center
| VMC type | Primær ansøgning | Nøglestyrke |
|---|---|---|
| Lille lodret bearbejdningscenter | Prototypebutikker, værktøjsrum | Kompakt fodaftryk, lavere gulvpladsbehov |
| Standard vertikalt bearbejdningscenter | Generel jobbutik, bildele VMC maskinarbejde | Afbalanceret hastighed, kørsel og stivhed |
| Præcision / Custom VMC | VMC til fremstilling af forme, detail parts | Tæt repeterbarhed, termisk stabilitet |
Evaluering af en producent eller leverandør af vertikalt bearbejdningscenter
Specifikationer fortæller en del af historien, men fremstillingsbaggrunden for en lodret bearbejdningscenter manufacturer or lodret bearbejdningscenter supplier fortæller resten. To maskiner med næsten identiske specifikationer kan stadig præstere meget forskelligt over mange års drift afhængigt af, hvor konsekvent de er bygget og understøttet.
| Evalueringsområde | Hvad skal man kigge efter |
|---|---|
| Fremstillingshistorie | Åre aktivt design og produktion af maskinmodeller, in-house komponent sourcing |
| Mulighed for tilpasning | Understøttelse af OEM- og ODM-anmodninger, konfigurerbar spindel, bord og kontrolmuligheder |
| Eftersalgssupport | Tilgængelighed af teknisk vejledning, adgang til reservedele, fjerndiagnosesupport |
| Produktionskonsistens | Gentagelig geometri og kalibreringsproces på tværs af produktionsenheder |
| Dokumentation | Tydelige betjeningsvejledninger, vedligeholdelsesplaner, ledninger og parameterreferencer |
Købere på udkig efter en tilpasset lodret bearbejdningscenter Konfiguration bør tidligt i diskussionerne bekræfte, om leverandøren kan justere spindelkonus, borddimension, styre mærkepræference og automatiseringsgrænseflade som en brugerdefineret VMC producent , snarere end at opdage grænserne for fleksibilitet sent i processen.
Almindelige fejl, der skal undgås, når du vælger en VMC-maskine
- Undermåler spindelkraft for det tungeste materiale i delblandingen frem for det gennemsnitlige job
- Ignorerer servicegodkendelse omkring maskinen til skabslåger, adgang til kølemiddeltank og fremtidig automatisering
- Med udsigt til kølevæskefiltrering behov for de specifikke materialespåner, der genereres
- Vælger udelukkende på overskriftshastighedstal mens man springer over stivhed og gentagelighedsgennemgang
- Undervurderer operatørens træningstid nødvendig for en ukendt kontrolgrænseflade
- Behandling af en prisbillig VMC maskine søgning som en grund til at springe over stivhed eller nøjagtighedsgennemgang, når den mere nyttige tilgang er at identificere, hvilke specifikationer der faktisk betyder noget for din delblanding, før du sammenligner muligheder
Industriens efterspørgsel og hvorfor vertikale bearbejdningscentre fortsat er en kerneinvestering
Efterspørgslen efter vertikale bearbejdningscentre har forblevet robust, fordi de dækker en bred vifte af emnegeometrier med et forholdsvis kompakt fodaftryk. Markedsanalyse for industrien projekterer, at det globale vertikale bearbejdningscentersegment udvides fra et estimeret USD 7,6 milliarder i 2025 til tæt på USD 9,9 milliarder i 2031 , hvilket afspejler en stabil årlig vækst (Kilde: Vertical Machine Center Market Forecast, 2026 til 2031). Separat industriforskning placerer det vertikale segment på nogenlunde 61 procent andel af det bredere marked for bearbejdningscentre i 2026, en afspejling af, hvor mange producenter, der foretrækker fleksibiliteten og omkostningseffektiviteten af vertikale konfigurationer frem for andre maskintyper (Kilde: Machining Centers Market Size and Opportunities, 2026 til 2033).
- USD 9,9 mia Forventet VMC-segmentværdi i 2031
- 61 % Lodret segmentandel af bearbejdningscentre, 2026
- 45 % Asien og Stillehavsområdets andel af efterspørgsel efter bearbejdningscentre, 2026
Denne vækst er hovedsageligt drevet af produktion af bilkomponenter, støbe- og matricearbejde og generel industriel bearbejdning, tre områder, hvor en lodret bearbejdningscenter forbliver et praktisk standardvalg for producenter, der vejer fleksibilitet mod gulvplads og opsætningstid.
Om Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD har specialiseret sig i at udvikle, designe og producere numeriske kontrolmaskiner og CNC-værktøjsmaskiner i mere end tyve år, understøttet af et dedikeret team på tværs af teknologiudvikling, fremstilling og salgsservice. Som en VMC maskine manufacturer drive en etableret lodret bearbejdningscenter factory i Kina har virksomheden løbende absorberet avanceret teknisk udvikling fra ind- og udland og vokset til en producent med en komplet produktions- og montagekapacitet.
Arbejder både som OEM Producent af vertikalt bearbejdningscenter og en ODM VMC maskine China partner, Nantong New Era Technology fokuserer på at give kunderne praktiske løsninger og ensartet produktkvalitet understøttet af responsiv service, uanset om kravet er en standardkonfiguration eller en mere skræddersyet opsætning gennem sin CNC lodret bearbejdningscenter producent kapacitet.
Ofte stillede spørgsmål
-
Q1: Hvad bruges en VMC-maskine til?
Et lodret bearbejdningscenter bruges til fræsning, boring, anboring, boring og konturering af metal og andre tekniske materialer, almindeligvis til beslag, huse, plader og formhulrum.
-
Q2: Hvorfor vælge et vertikalt bearbejdningscenter?
Et vertikalt bearbejdningscenter tilbyder ligetil opsætning, klar synlighed af skærezonen og et mindre fodaftryk sammenlignet med mange andre konfigurationer til generel delproduktion.
-
Q3: Hvad er hovedkomponenterne i en VMC?
Kernekomponenter omfatter spindlen og motoren, aksestrukturen med kugleskruer og føringer, arbejdsbordet, den automatiske værktøjsskifter, CNC-styreskabet og kølevæskesystemet.
-
Q4: Hvordan styrer CNC en VMC-maskine?
CNC-styringen læser programmerede instruktioner og koordinerer servomotorerne på hver akse, spindelhastigheden og værktøjsskifteren ved hjælp af feedback-enheder til at korrigere position under bearbejdning.
-
Q5: Hvilke operationer kan en VMC udføre?
Et lodret bearbejdningscenter kan udføre planfræsning, slidsfræsning, boring, anboring, oprømning, boring og konturprofilering sammen med formhulrumsfinishing på mange deletyper.
-
Q6: Understøtter du OEM og ODM?
Støtte.
-
Q7: Hvorfor vælge os?
Uafhængig forskning og udvikling, professionelt team, med en lang historie.
-
Q8: Kan din emballage sikre produktsikkerhed?
Kan.
-
Q9: Hvad er forskellen mellem en VMC og et vandret bearbejdningscenter?
En VMC har en lodret spindel, der er velegnet til flade dele og formarbejde med enklere opsætning, mens et horisontalt bearbejdningscenter favoriserer tung flersidet produktion med palleautomatisering.
-
Q10: Hvordan bestemmer jeg den rigtige bordstørrelse til mine dele?
Start med din største delkonvolut plus fikstur og værktøjsafstand, og sammenlign den derefter med X-, Y- og Z-vandringen for de vertikale bearbejdningscentermodeller, der er under gennemgang.


Hvis du er interesseret i vores produkter, kontakt os venligst.
KONTAKTOPLYSNINGER
Nantong New Era Technology Co., LTD
- Femstjernet industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-mail: [email protected]
Produkter
Hurtigt link
Nyheder
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheder forbeholdes. CNC-bearbejdningscenter producenter Kina bearbejdningscenter fabrik
