


Industri nyheder
CNC Sinker EDM Machine Selection Guide
 2026.07.23
 Industri nyheder
Valgvejledning
Hvad er en Synke EDM maskine
A Synke EDM maskinen former et emne ved at sænke en dannet elektrode ned i materialet, mens en hurtig serie af elektriske gnister eroderer overfladen for at matche elektrodegeometrien. Denne proces, generelt kaldet EDM-dysesynkning, fjerner materiale gennem kontrolleret gnisterosion snarere end skærekraft, hvorfor hårdhed har ringe indflydelse på, hvordan en Die Sinking EDM-maskine yder. Elektroden og emnet sidder nedsænket i dielektrisk væske, og hver gnist fjerner en lille mængde materiale, indtil det færdige hulrum afspejler elektrodens form.
En Die synker-maskine, nogle gange kaldet en ram EDM-maskine, er standardværktøjet til fremstilling af formhulrum, dyseaftryk og andre komplekse interne geometrier, som er svære eller umulige at nå med et roterende skæreværktøj. En moderne CNC synker EDM tilføjer programmerbar aksekontrol og kredsløbscyklusser oven på denne kerneproces, hvilket er grunden til, at de fleste nuværende køb af EDM-maskiner er CNC-baserede snarere end manuelt betjente enheder.
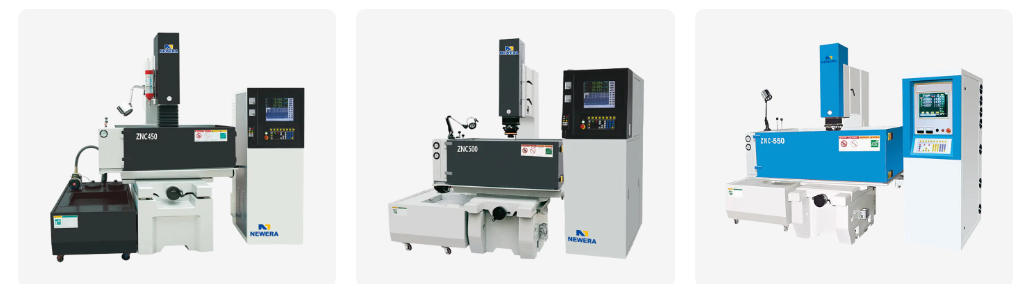
Sådan fungerer EDM Die Sinking
Gnisterosionscyklussen
Materialeefjernelse sker gennem tusindvis af individuelle elektriske udladninger hvert sekund, hvor hver enkelt fordamper en mikroskopisk mængde materiale fra både elektroden og emnet. Fordi elektroden også slides under denne cyklus, vælges elektrodemateriale og afladningsindstillinger sammen for at afbalancere fjernelseshastigheden i forhold til hvor meget elektrodeform, der skal bevares for en afsluttende gennemgang.
Dielektrisk væskes rolle
Dielektrisk væske, typisk en specialiseret olie, udfylder mellemrummet mellem elektrode og emne og isolerer mellemrummet, indtil spændingen opbygges nok til at udløse en gnist, og skyller derefter det eroderede affald væk bagefter. Konsekvent væskecirkulation og filtrering forhindrer, at affaldet forstyrrer senere udledninger, hvilket er en del af grunden til, at tankdesign og filtreringskapacitet betyder lige så meget som selve generatoren.
Materialer almindeligvis bearbejdet med sinker EDM
Fordi EDM fjerner materiale elektrisk i stedet for mekanisk, kan ethvert elektrisk ledende materiale generelt bearbejdes uanset hårdhed eller sejhed. Tabellen nedenfor viser materialer, der ofte parres med en EDM-maskine.
| Material | Typisk hårdhedsområde | Bearbejdelighed med Sinker EDM | Almindelig brug |
|---|---|---|---|
| Hærdet værktøjsstål | Op til 60 til 65 HRC | Upåvirket af hårdhed, da fjernelse er termisk og elektrisk | Hulrum i sprøjtestøbeforme |
| Titanium legering | Moderat hårdhed, høj sejhed | Bearbejdelig på trods af sejhed, der udfordrer skærende værktøjer | Luftfarts- og medicinske komponenter |
| Tungsten Carbide | Meget høj hårdhed | Kan bearbejdes gennem gnisterosion, hvor slibning alene er langsom | Skæreværktøjsindsatser og sliddele |
| Ledende keramik | Høj hårdhed, skør | Kan bearbejdes, hvis den er elektrisk ledende | Specialiserede slidbestandige komponenter |
| Rustfrit stål | Moderat til høj hårdhed | God generel bearbejdelighed | Medicinsk og fødevaregodkendt værktøj |
Elektrodematerialebrug på en Die Sinker-maskine
Valg af elektrodemateriale påvirker slidhastighed, opnåelig finish og hvor godt fine detaljer overføres ind i hulrummet. Diagrammet nedenfor viser et generelt brugsmønster på tværs af almindelige elektrodematerialer på en dysesynkende EDM-maskine.
Sinker EDM sammenlignet med Tråd EDM og CNC fræsning
Sinker EDM er en af flere måder at fremstille et præcisionshulrum eller -funktion på, og at sammenligne det med wire EDM og CNC fræsning hjælper med at afklare, hvor en Die Sinking EDM-maskine passer bedst. Radardiagrammet nedenfor opstiller fem praktiske egenskaber på tværs af alle tre metoder.
- Synke EDM
- Wire EDM
- CNC fræsning
Materialefjernelseshastighed ved afladningsstrømindstilling
Forøgelse af afladningsstrømmen på en EDM-maskine fremskynder materialefjernelse, men ændrer også overfladefinish og elektrodeslid, hvorfor skrub- og efterbearbejdning typisk kører ved forskellige indstillinger. Linjediagrammet nedenfor illustrerer en generel sammenhæng mellem afladningsstrøm og relativ fjernelseshastighed.
Typisk overfladefinish efter bearbejdningstrin
Overfladefinishen på en Die Sinking EDM-maskine forbedres, efterhånden som processen bevæger sig fra skrubbearbejdning til gradvist finere efterbehandlingsforløb. Nedenstående diagram viser en generel Ra-værdi, målt i mikrometer, forbundet med hvert trin.
Maskinklasse og specifikationsreference
Ved at matche arbejdstankstørrelsen og elektrodevægtkapaciteten til den største formblok eller hulrum i produktionen undgår man at finde ud af midt i projektet, at en maskine er underdimensioneret. Tabellen nedenfor grupperer almindelige CNC-synker EDM-maskineklasser efter generel specifikationsområde.
| Maskinklasse | Arbejdstank størrelse | Max elektrodevægt | Positioneringsnøjagtighed |
|---|---|---|---|
| Lille | 400 x 300 x 250 mm | Op til 50 kg | Plus eller minus 0,005 mm |
| Medium | 650 x 450 x 350 mm | Op til 150 kg | Plus eller minus 0,005 mm |
| Stor | 1000 x 700 x 500 mm | Op til 500 kg | Plus eller minus 0,008 mm |
| Ekstra stor | 1500 x 1000 x 700 mm | Op til 1000 kg | Plus eller minus 0,01 mm |
Typisk Die Sinking EDM Production Workflow
Et færdigt hulrum produceret på en CNC synker EDM passerer generelt den samme brede sekvens uanset delens kompleksitet. Faserne nedenfor skitserer det generelle flow.
- 1 Elektrodedesign og fremstilling
- 2 Opsætning og justering af emnet
- 3 Roughing Pass
- 4 Semi Slutpas
- 5 Finish Pass
- 6 Rengøring og eftersyn
Hvor Sinker EDM-maskiner bruges
Præcisionen og hårdhedsuafhængigheden af Die Sinking EDM Machine arbejde gør det til et standardvalg på tværs af flere produktionsindstillinger.
-
Skimmel- og formhulrum
Sprøjtestøbe- og trykstøbt værktøj, hvor indre hulrumsgeometri ikke kan nås med et roterende skæreværktøj.
-
Luftfartskomponenter
Kølehuller og komplekse funktioner i titanium- og superlegeringsdele, hvor konventionel skæring er vanskelig.
-
Forme til medicinsk udstyr
Kaviteter med fine detaljer, der har brug for en glat finish og tæt dimensionel konsistens på tværs af lange produktionsserier.
-
Hærdet værktøj og stanser
Stans- og matricekomponenter bearbejdet efter hærdning, da gnisterosion ikke påvirkes af materialets hærdede tilstand.
Valg af en producent af synkende EDM-maskine
At arbejde med en dedikeret CNC-synker EDM-maskineleverandør i stedet for en generel værktøjsforhandler giver normalt mening, når en butik har brug for specifik kontrolsoftware, tankstørrelse eller automatiseringsfunktioner. Et par praktiske kontrolpunkter hjælper med at indsnævre søgningen blandt muligheder for en OEM sinker EDM-maskine.
- Bekræft, at kontrolsystemet understøtter elektrodebevægelsesmønstrene og de kredsløbscyklusser, som værktøjsprogrammet skal bruge.
- Tjek arbejdstankens størrelse og elektrodevægtkapaciteten mod den største form eller hulrumsblok, der forventes i produktionen.
- Gennemgå servorespons og spaltekontrolydelse, da dette påvirker, hvor konsekvent gnistgabet opretholdes under en lang efterbehandling.
- Spørg om generatortype og hvordan afladningsenergien justeres mellem skrub- og sletbearbejdning.
- Se på dielektrisk væskefiltrering og cirkulationskapacitet, da væskerenhed påvirker både finishkvalitet og elektrodeslid.
En række købere ser hen imod en kinesisk EDM-maskineproducent, der synker, når volumen- eller tilpasningsbehovene vokser, hovedsageligt på grund af koncentrationen af kontrolsoftwareudvikling, generatordesign og mekanisk byggeevne inden for en enkelt forsyningsregion. Det er også her, en automatisk dyskende EDM-maskine, bygget med automatisk elektrodeskift og uovervågede cyklusfunktioner, har tendens til at være nemmest at købe sammen med standard manuelle tankdesigns.
Fremstillingsbaggrund
Nantong New Era Technology Co., LTD har fokuseret på at udvikle, designe og producere numeriske kontrolmaskiner og CNC-værktøjsmaskiner i mere end 20 år, understøttet af et team, der spænder over teknologiudvikling, fremstilling og salgsservice.
- Erfaring 20 år
- Forretningsmodel OEM og ODM EDM Maskinudvikling
- Kerneevne CNC værktøjsmaskiner design og produktion
- Facilitet Produktions- og monteringscenter
Teamet, der opererer som OEM EDM-maskineproducent og ODM EDM-sænkemaskinefirma, arbejder sammen med kunder for at matche maskinkonfiguration, såsom tankstørrelse, generatorindstillinger og kontrolsoftware, til de dele, der produceres, og trækker på den løbende udvikling på området for at forfine maskindesign over tid.
Hvad skal du tjekke, før du køber en Die Sinker-maskine
- Bed om et prøvehulrumsforsøg på et repræsentativt materiale, før du forpligter dig til en fuld ordre.
- Bekræft, at kontrolsoftwaren understøtter elektrodebiblioteket og kredsløbsmønstre, som dine værktøjsprogrammer allerede bruger.
- Bekræft aksevandring og tankstørrelse mod din største forventede formblok, ikke kun din gennemsnitlige delstørrelse.
- Gennemgå, hvor nemt forbrugsstoffer såsom filtre og elektrodeholdere kan skaffes til løbende drift.
- Diskuter træning og opsætningsstøtte til kontrolsystemet, så nye programmer kan bygges uden en lang indlæringskurve.
Ofte stillede spørgsmål
-
Q1. Hvad er en sinker EDM-maskine
En sinker EDM-maskine, også kaldet en die sinker-maskine eller ram EDM-maskine, former et emne ved at sænke en dannet elektrode ned i materialet, mens gentagne elektriske gnister eroderer overfladen for at matche elektrodeformen.
-
Q2. Hvordan virker EDM-dysing
En formet elektrode og emnet er nedsænket i dielektrisk væske, og en række hurtige elektriske udladninger mellem de to eroderer materiale fra emnet i elektrodens mønster.
-
Q3. Hvad er die synkende EDM
Die synkende EDM er det generelle procesnavn for at bruge en sinker EDM-maskine til at danne hulrum, såsom form- og matriceaftryk, gennem kontrolleret gnisterosion i stedet for skærende værktøjer.
-
Q4. Hvad er ram EDM
Ram EDM er et andet almindeligt navn for synker EDM, der henviser til den ram, der driver elektroden nedad i arbejdsemnet under bearbejdningscyklussen.
-
Q5. Hvilke materialer kan EDM bearbejde
EDM fungerer på ethvert elektrisk ledende materiale, som dækker de fleste værktøjsstål, rustfrit stål, titanlegeringer, wolframcarbid og forskellige ledende keramik.
-
Q6. Kan EDM maskinhærdet stål
Ja, da materialefjernelse sker gennem elektrisk udladning snarere end skærekraft, har hårdhed ringe indflydelse på, hvordan processen udføres.
-
Q7. Kan EDM bearbejde titanium
Ja, titanlegeringer er almindeligvis bearbejdet med EDM, især til luftfarts- og medicinske komponenter, hvor deres sejhed gør konventionel skæring vanskeligere.
-
Q8. Kan EDM skære hårdmetal
Ja, wolframcarbid er en almindelig EDM-applikation, især til skærende værktøjsskær og sliddele, hvor slibning alene ville være langsom og vanskelig.
-
Q9. Hvor nøjagtig er EDM-bearbejdning
Placeringsnøjagtigheden på en velholdt synke-EDM-maskine falder normalt i et område omkring plus eller minus 0,005 mm, selvom det nøjagtige tal afhænger af maskinklassen og procesindstillingerne.
-
Q10. Hvilken overfladefinish kan EDM opnå
Overfladefinish afhænger af bearbejdningsstadiet, med ru stykker, der efterlader en grovere tekstur, og efterbehandlinger, der er i stand til at nå en fin, næsten spejlniveau overflade.


Hvis du er interesseret i vores produkter, kontakt os venligst.
KONTAKTOPLYSNINGER
Nantong New Era Technology Co., LTD
- Femstjernet industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-mail: [email protected]
Produkter
Hurtigt link
Nyheder
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheder forbeholdes. CNC-bearbejdningscenter producenter Kina bearbejdningscenter fabrik
