


Industri nyheder
Hjem / Nyheder / Industri nyheder / Five-Axis Gantry CNC: Den komplette købervejledning til storskala præcisionsbearbejdning
Five-Axis Gantry CNC: Den komplette købervejledning til storskala præcisionsbearbejdning
 2026.09.16
 Industri nyheder
Når en 3-meter rumfartsramme ankommer til din butik, handler bearbejdningsstrategien ikke om spindelhastighed alene. Det handler om, hvorvidt én fastspænding kan holde tolerancen over hele delens længde. En femakset portal-CNC-maskine besvarer det spørgsmål ved at kombinere en stor ramme i brostil med fem akser med samtidig bevægelse.
Konklusionen først: en fem-akset portal CNC er den mest praktiske måde at bearbejde store, komplekse emner i én opsætning. Færre håndteringer betyder bedre nøjagtighed, lavere armaturomkostninger og kortere samlet cyklustid. Resten af denne artikel forklarer, hvordan strukturen fungerer, hvilke specifikationer, der betyder noget, og hvor denne maskinklasse tjener sit hold.
Hvad er en femakset Gantry CNC-maskine?
En portalmaskine er bygget op omkring to gulvmonterede søjler, der understøtter en tværbjælke. Spindelhovedet kører på bjælken, mens emnet sidder på et bord mellem søjlerne. Sammenlignet med et C-ramme vertikalt bearbejdningscenter giver portaldesignet meget højere stivhed pr. prisenhed, når arbejdsområdet overstiger ca. 2 meter.
Den "5-akse" del betyder tre lineære akser (X, Y, Z) plus to roterende akser. I de fleste femaksede portalkonfigurationer er de roterende akser en A-akse (vip omkring X) og en C-akse (rotation omkring Z) indbygget i spindelhovedet. Nogle designs placerer roterende akser på bordet i stedet, hvilket er bedre til ekstremt tunge emner.
At forstå forskellen bliver lettere, hvis du starter med portalbearbejdningscenter grundlæggende og sammenlign derefter hovedstilindstillingerne.
Tegningen nedenfor viser de typiske strukturelle moduler i en femakset portal CNC-maskine.
Fem-akset, 3 2 eller tre-akset: Tilpasning af bevægelsen til delen
Ikke alle store dele har behov for samtidig fem-akset bearbejdning. Mange prismatiske dele håndteres perfekt af et treakset portal eller et 3 2 positionshoved. Beslutningen afhænger af, hvor mange sider du skal nå, om overfladerne er skulpturelle, og hvor ofte du har råd til at spænde igen.
| Evne | 3-akset portal | 3 2 positionsbestemt | 5-akset samtidig |
|---|---|---|---|
| Opsætninger til en femsidet del | 4-6 | 2-3 | 1 |
| Vinklede huller og porte | Manuel indeksering | Ja | Ja |
| Kompleks 3D-kontur | Begrænset | Trappet finish | Single-pass finish |
| Programmeringsindsats | Lav | Medium | Høj |
| Relativ investering | Lavest | Midt | Højest |
Opsætninger påkrævet for en typisk femsidet stor del
Illustrativ sammenligning; det faktiske antal opsætning afhænger af delens geometri og maskinkonfiguration.
Den praktiske takeaway: Hvis dine dele for det meste er flade med lejlighedsvise vinklede huller, sparer en 3 2 portal penge og reducerer programmeringsrisikoen. Hvis du bearbejder turbinevinger, skovlhjul, formskær med sammensatte kurver eller dele med svært tilgængelige underskæringer, er samtidig femakset bevægelse den eneste måde at afslutte dem effektivt på.
Nøglespecifikationer, du skal tjekke, før du køber
Arbejdskuvert og bord
Afstanden mellem søjlerne definerer den maksimale arbejdsemnebredde. Y-aksens vandring definerer den dybde, du kan nå fra forsiden af bordet, og Z-aksens vandring styrer den maksimale delhøjde plus værktøjslængde. Mål altid armaturet også ind i konvolutten, ikke kun delen.
- X-aksevandring: normalt 3 til 12 m for portalmaskiner
- Afstand mellem søjler: vælg 300–500 mm bredere end dit største prøvede emne
- Bordbelastning: Bekræft det med det faktiske emne plus fastspændingsvægt
Spindelydelse
Spindelkraft og drejningsmoment bestemmer, hvor meget materiale du kan fjerne pr. gennemløb. En spindel på 10.000-15.000 omdr./min. med 30-60 kW dækker de fleste applikationer til rumfart og støbestål i aluminium. For titanium eller Inconel, se efter lavere hastighed med højere drejningsmoment og en robust HSK- eller Capto-grænseflade.
Aksekonfiguration og roterende hoved
Kontroller, om de roterende akser er et gaffelhoved, et drejehoved eller et bordbaseret design. Gaffelhoveder er almindelige for samtidig fem-akset arbejde, fordi de giver bedre værktøjsrækkevidde og mindre interferens med tværbjælken. Til meget tunge arbejdsemner kan et bordbaseret design med B/C roterende akser være det sikreste valg.
Kontrol og CAM-kompatibilitet
Fem-akse portalmaskiner afhænger af CNC'ens evne til at håndtere kinematisk transformation, værktøj-center-punkt (TCP) kontrol og kollisionsundgåelse. CAM-postprocessoren skal matche den nøjagtige hovedkinematik. Bed bygherren om postbehandlerlisten, før du underskriver ordren.
Hvor det betaler sig: Programmer, der har brug for en femakset portal
En femakset portal-CNC er ikke en maskine til generelle formål. Det tjener sine omkostninger, når arbejdskonvolutten er stor, delen er kompleks, og genspænding er dyrt eller risikabelt. Tre applikationsgrupper dominerer efterspørgslen.
Luftfart og forsvar
Monolitiske aluminiumsrammer, vingeribber, sparkapsler og skotter kombinerer lange dimensioner med tynde vægge og femsidet bearbejdning. Portalstrukturen understøtter den lange X-akse, mens det roterende hoved når vinklede fastgørelseslommer uden at flytte delen. Én opsætning reducerer også geometriske fejl mellem funktioner.
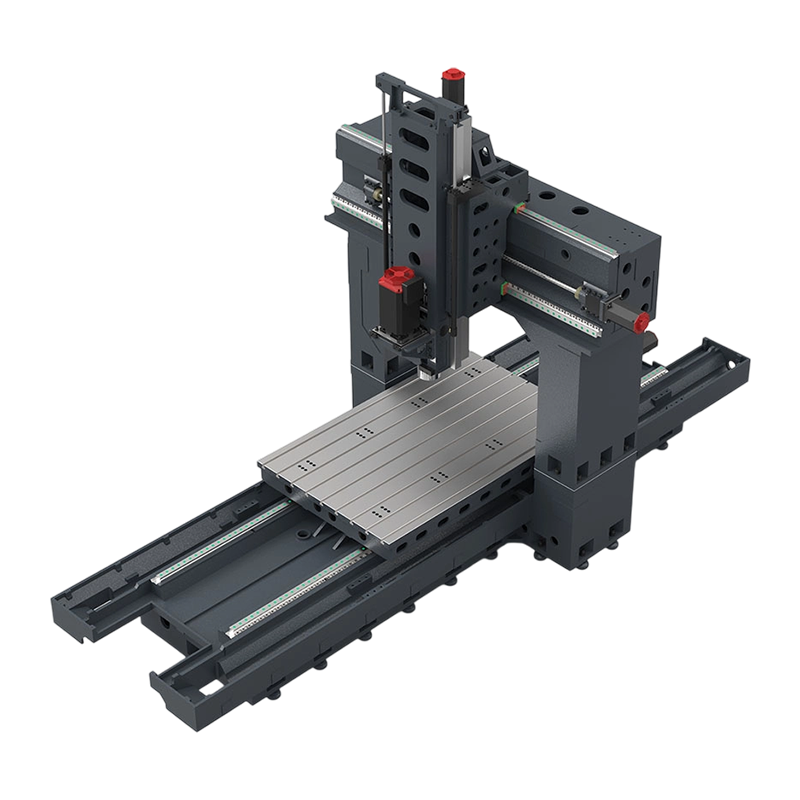 PL2518 Portalbearbejdningscenter for store strukturelle dele Denne femaksede portalmaskine passer til lange aluminiumskomponenter og brede matriceoverflader, og tilbyder et stort arbejdsområde og forbedret spindeloutput. Dens tilgængelige bord og smarte kontroller reducerer opsætningstiden og forbedrer efterbehandlingseffektiviteten. Se produkt →
Fremstilling af store støbeforme
Automotive ydre panelmatricer, store plastsprøjtestøbeforme og trykstøbningsværktøj kræver kontinuerlig overfladebehandling over brede områder. En fem-akset portal holder værktøjet vinkelret på overfladen, hvilket giver en bedre finish og skærer meget mindre håndpolering. Den samme maskine kan håndtere grafitelektroder, når den er udstyret med en passende spindel og støvudsugning.
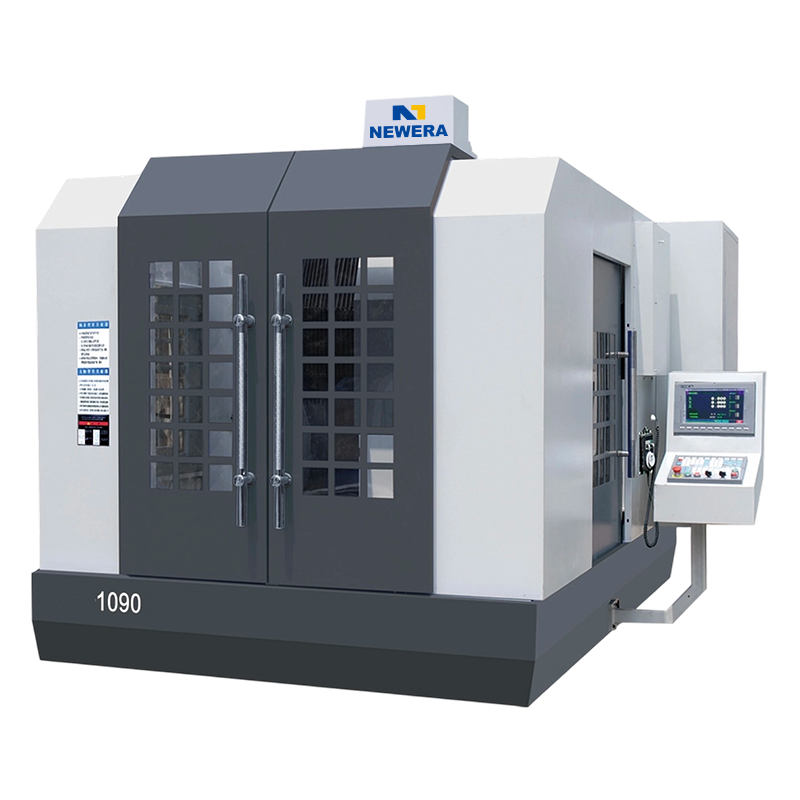 NE1090 CNC Gantry fræsemaskine til overdimensionerede emner Denne portalmølle er bygget til store støbeforme og huse uden for lodrette bearbejdningscentergrænser og bruger støbejernskonstruktion og højhastigheds keramiske lejer for stivhed og nøjagtighed. Dens dybe Z-akse rækkevidde håndterer hulrum, andre maskiner ikke kan få adgang til. Se produkt →
Energi, jernbaner og tungt udstyr
Vindmøllevingeforme, gasturbinehuse, bogierammer til jernbanevogne og store gearkasser overskrider ofte grænserne for et lodret bearbejdningscenter. I disse tilfælde giver portalens åbne bord og store Z-akse spindlen adgang til dybe hulrum, som en C-rammemaskine simpelthen ikke kan nå.
Almindelige fejl ved angivelse af en femakset portal
- Fokuserer kun på X/Y/Z-kørsel og ignorerer tværbjælkens højde. En del kan passe på bordet, men stadig kollidere med strålen, når hovedet vipper.
- Glemte at roterende akser har brug for moment, ikke kun hastighed. Mange femaksede hoveder ser hurtige ud på papir, men kan ikke holde et tungt værktøj i et vinklet snit.
- Undervurderer programmeringsindlæringskurven. Fem-akset samtidig bearbejdning kræver CAM-færdigheder, opsætningsdisciplin og simuleringsvaner, som tre-aksede butikker ikke har.
- Forsømmer værktøjslængde og værktøjsholderfrigang. Det roterende hoved tilføjer fysisk størrelse, som ændrer minimum rækkevidde og den laveste Z-position.
- Tilpasning af spindlen til materialet kun delvist - uden at tage hensyn til armaturet og dæmpningen. Lange tynde vægge på store dele kan skabe snak, som ingen spindelopgradering kan helbrede.
Ofte stillede spørgsmål om femakset portal CNC
Q1: Hvad bruges en 5-akset portal CNC-maskine til?
Den bruges til store emner, der har brug for femsidet eller konturbearbejdning i én opsætning - typisk strukturelle dele til luftfartsindustrien, store form- og matriceblokke og energikomponenter. Portrammen giver den nødvendige stivhed til at holde nøjagtigheden på lange ture.
Q2: Hvor meget koster en 5-akset portal CNC-maskine?
Prisen afhænger af arbejdskonvolut, spindelkraft, roterende aksekonfiguration og kontrolsystem. Ikke to citater er ens. Den rigtige tilgang er at specificere din største del og bede producenten om at konfigurere maskinen omkring den.
Q3: Hvad er forskellen mellem et 5-akset portal og et 5-akset lodret bearbejdningscenter?
En VMC har en C-ramme med spindlen monteret over bordet i en enkelt støbt søjle. Et portal har to søjler, der understøtter en tværbjælke, hvilket øger stivheden og tillader meget længere X-aksevandring. Portalen foretrækkes normalt, når delen overstiger 2 meter.
Q4: Hvilken nøjagtighed kan en 5-akset portal CNC holde?
Nøjagtigheden afhænger af kompensation, termisk kontrol og skalafeedback. En korrekt specificeret maskine kan holde positionering i intervallet flere hundrededele af en millimeter, hvorfor den passer til form- og præcisionsfremstilling. Producenten bør levere nøjagtighedsdata målt over hele volumen, ikke kun på ét punkt.
Q5: Kan en 3-akset portal-CNC opgraderes til fem-akset senere?
Eftermontering af et roterende hoved eller bord er muligt, når styresystemet og drevene er kompatible, men ingeniøromkostningerne nærmer sig ofte en ny maskine. De fleste virksomheder vælger den femaksede version, når den 3-aksede maskine ikke længere rækker.
Q6: Hvilken vedligeholdelse har et portalbearbejdningscenter brug for?
Vedligeholdelse fokuserer på smøring af føringsveje, rensning af vægtfeedback, spindelkøling og kontrol af de roterende hovedtætninger. Fordi et portal har en lang X-akse, er regelmæssige nivelleringstjek også vigtige for at forhindre nøjagtighedsdrift over tid.


Hvis du er interesseret i vores produkter, kontakt os venligst.
KONTAKTOPLYSNINGER
Nantong New Era Technology Co., LTD
- Femstjernet industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-mail: [email protected]
Produkter
Hurtigt link
Nyheder
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheder forbeholdes. CNC-bearbejdningscenter producenter Kina bearbejdningscenter fabrik
