


Industri nyheder
Hjem / Nyheder / Industri nyheder / CNC-bearbejdningscentre forklaret: typer, nøglespecifikationer og hvordan man vælger
CNC-bearbejdningscentre forklaret: typer, nøglespecifikationer og hvordan man vælger
 2026.09.23
 Industri nyheder
En bearbejdningsentreprenør gav os engang et tilbud på 2.000 pumpehuse med et simpelt krav: en ±0,008 mm boringstolerance, dokumenteret på hver del. Butikkens manuelle møller kunne ramme det tal på en god dag, men ikke skift efter vagt, og ikke med de måleposter kunden efterspurgte. Ordren gik til en butik, der driver CNC-bearbejdningscentre. Ejerens spørgsmål bagefter var netop det, enhver køber skulle stille: Hvilken type bearbejdningscenter har jeg egentlig brug for, og hvilke specifikationer afgør egentlig, om det vil tjene penge?
Hvad definerer et CNC-bearbejdningscenter?
Sæt et bearbejdningscenter ved siden af en CNC-fræser på et værksted, og den synlige forskel er den automatiske værktøjsskifter (ATC). Et CNC-bearbejdningscenter er en computernumerisk styret værktøjsmaskine designet til at udføre fræsning, boring, boring, anboring og oprømning i én opsætning, trække værktøjer fra et magasin og udskifte dem uden operatørens hænder. Denne ene egenskab gør en skæreoperation med et enkelt værktøj til en sekventiel proces: Maskinen kan vende mod delen, bore dens huller, bore de kritiske diametre og banke gevindene - alt sammen i én programcyklus.
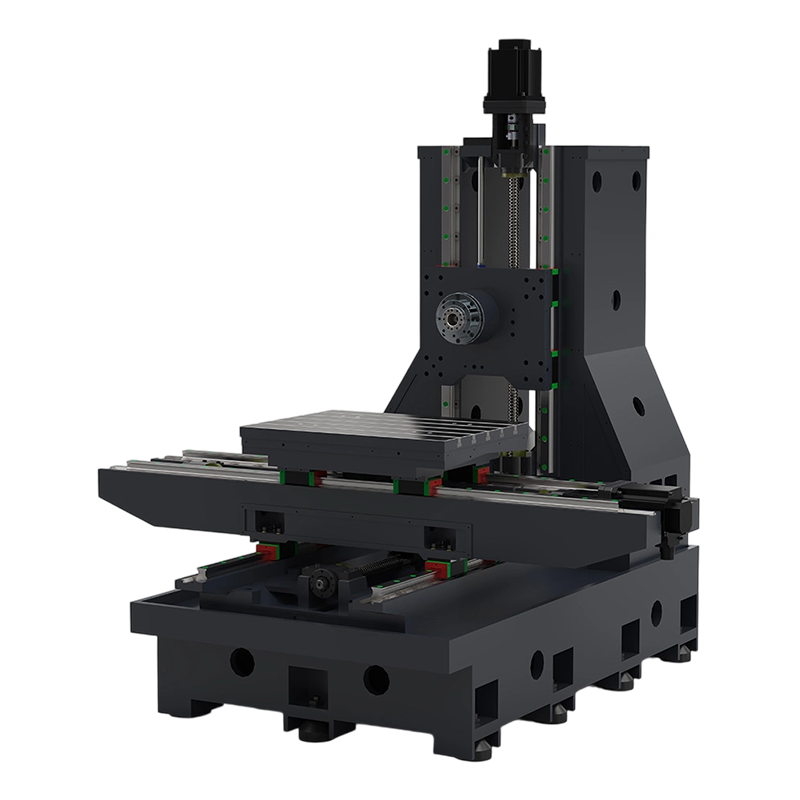
Hvorfor betyder det noget på omkostningssiden? Fordi ethvert manuelt værktøjsskift er en kilde til variation. Værktøjet sidder forskelligt i holderen, operatørens tilspændingsmoment er forskelligt, og spindelens opvarmningstilstand ændres. Et bearbejdningscenter fjerner disse variabler, hvorfor repeterbarhed, ikke hastighed, er den virkelige grund til, at butikker opgraderer. Skemaet nedenfor viser hovedkomponenterne, du vil evaluere på ethvert bearbejdningscenter - søjlen, spindelhovedet med dets drev, arbejdsbordet, værktøjsmagasinet, kontrolpanelet og basen, der bærer hele strukturen.
Hovedkomponenter i et CNC-bearbejdningscenter
For en mere detaljeret gennemgang af, hvordan styresystemet koordinerer spindel-, akse- og værktøjsændringer, er vores guide til hvad et CNC-bearbejdningscenter er, og hvorfor det betyder noget forklarer kontrolsløjfen trin for trin.
De tre hovedkonfigurationer
Næsten hvert eneste bearbejdningscenter på markedet falder ind i tre familier. Valget er drevet af emnets form, antallet af flader, der skal bearbejdes, og delens størrelse.
Vertikale bearbejdningscentre (VMC'er)
VMC'en holder spindlen vinkelret på bordet. Det er standard for flade dele, formplader, beslag og ethvert emne, hvis kritiske funktioner er tilgængelige fra oven. Opsætningen er ligetil, fordi bordet er åbent på tre sider, og den første investering er den laveste af de tre familier. For en butik, der skærer typiske produktionsdele op til ca. 1.000 mm i X-vandring, leverer en VMC det bedste forhold mellem kapacitet og investeret kapital. Den økonomiske VMC EV850 er et repræsentativt indgangspunkt for butikker, der går videre fra manuel fræsning.
 EV850 økonomisk lodret bearbejdningscenter for produktionsforretninger Denne VMC tilbyder et overkommeligt indgangspunkt for butikker, der flytter fra manuel fræsning, med et design, der letter kranlæsning, vedligeholdelsesadgang og én-tasts HMI-betjening. Se produkt →
Horisontale bearbejdningscentre (HMC'er)
Drej spindlen 90 grader, og du får HMC. Den vandrette orientering lader spåner falde væk fra værktøjet og emnet, hvilket forbedrer værktøjets levetid og overfladefinish på dybe boringer og kasseformede dele. HMC'er accepterer også palleskiftere mere naturligt end VMC'er, så de dominerer automatiserede celler, der bearbejder transmissionshuse, ventilhuse og pumpehuse i mellem- til store volumener. HMC80 horisontale bearbejdningscenter viser det karakteristiske layout: spindel, søjle og et pallesystem, der kan udvides til en multipallecelle.
 HMC80 Horisontalt bearbejdningscenter for automatiserede palleceller Med sin vandrette spindel og pallevenlige layout passer denne maskine til dele med dyb boring og kasseform, og den kan udvides til automatisering af flere paller til mellemstore til store volumener. Se produkt →
Gantry-bearbejdningscentre
Når emnet overstiger ca. 1,5 m i X-vandring, overtager portalen. Spindlen kører på en bro understøttet af to søjler, mens emnet forbliver stationært på sengen. Den lukkede ramme giver fremragende stivhed på tværs af et stort hylster, hvilket er grunden til, at portaler er standardudstyr i store matrice- og støbeforretninger, strukturel bearbejdning i rumfart og bearbejdning af tunge plader. PL2016-portalbearbejdningscentret er et typisk eksempel på et mellemstort portal med 2.000 mm X-vandring.
 PL2016 Gantry-bearbejdningscenter for store stive emner Et mellemstort portal med 2000 mm X-vandring, bygget til store matrice-, form-, rumfarts- og pladearbejde, hvor lukket rammes stivhed på tværs af en stor konvolut er afgørende. Se produkt →
| Kriterium | VMC | HMC | Gantry |
|---|---|---|---|
| Spindel orientering | Lodret | Vandret | Lodret |
| Bedste delform | Flade dele, funktioner med topadgang | Boxede dele, dybe boringer, flersidet bearbejdning | Store plader, store forme, lange strukturelle dele |
| Typisk X-rejse | 600–1.380 mm | 630–1.000 mm | 2.000–2.500 mm |
| Chip evakuering | Moderat | Fremragende (tyngdekraftsassisteret) | Moderat |
| Automatiseringspotentiale | Manuel eller palle | Palle standard | Manuel eller skinnebaseret |
| Relativt prisindeks | 1.0 | 1,6-1,9 | 2,2-2,8 |
Valget mellem disse familier handler sjældent om, hvilken der er "bedre". Valget mellem en VMC og en HMC afhænger af delens geometri og batchstørrelse - vores sammenligning af VMC vs HMC fastlægger beslutningsreglerne i praksis.
Nøglespecifikationer, der bestemmer den virkelige verdens ydeevne
Fire specifikationsgrupper bestemmer, om et bearbejdningscenter fortjener sin behold: aksevandring, spindelydelse, værktøjskapacitet og styresystemet. De skal gennemgås som en pakke, for en stor rejse med en svag spindel eller et lille værktøjsmagasin vil give flaskehalser for rigtige job uanset brochurernes tal.
Aksevandringsværdier svarer til katalogspecifikationer for aktuelle New Era-bearbejdningscentermodeller.
Aksevandring er det første filter, fordi det definerer den maksimale delstørrelse. Som en praktisk tommelfingerregel skal du ikke købe en maskine, hvis største deldimension er mere end 70 procent af den nominelle vandring - du har brug for plads til arbejdshold, klemmer og værktøjsafstand.
| Specifikation | Entry VMC | HMC | Gantry |
|---|---|---|---|
| Arbejdsrejse X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2.000 × 1.600 × 800 mm |
| Spindel tilspidsning | BT40 | BT40 / BT50 | BT50 |
| Spindelhastighedsområde | 8.000–12.000 o/min | 6.000–8.000 o/min | 4.000–6.000 o/min |
| Værktøjsmagasin capacity | 16–24 værktøjer | 24–40 værktøjer | 16–24 værktøjer |
| Typisk anvendelse | Forme, beslag, plader | Huse, cylindre, celler | Store forme, rumfartsplader |
Spindelhastigheden skal matche dit dominerende materiale. Hvis du hovedsageligt skærer i stål, er en 8.000 rpm spindel tilstrækkelig og producerer et bedre drejningsmoment ved lavere hastighed end en 12.000 rpm enhed; hvis du skærer i aluminium, er det højere omdrejningstal ekstraomkostningerne værd.
Matching af maskinen til delen: En radarsammenligning
Butiksejere vurderer normalt en maskine ud fra seks kriterier: opsætningsfleksibilitet, stivhed, fodaftrykseffektivitet, automatiseringsberedskab, kapacitet til store dele og omkostningseffektivitet. Plot de tre konfigurationer, og afvejningen bliver synlig.
Kvalitativ sammenligning — vurderinger afspejler typiske styrker ved hver konfiguration i almindelige jobshopapplikationer.
Radaren gør kompromiset eksplicit. En VMC er førende på fleksibilitet og omkostningseffektivitet, hvorfor det fortsat er det mest almindelige første bearbejdningscenter. En HMC leder på automatiseringsberedskab og chipkontrol - det rigtige svar, når den samme delfamilie kører i flere måneder. Et portal fører på stivhed og store dele kapacitet, men betaler en straf i fodaftryk og pris. Vælg den dimension, der oftest fejler dine nuværende job, og lad det være den afgørende akse.
Hvor bearbejdningscentre tjener deres beholdning
CNC-bearbejdningscentre bruges i alle segmenter af præcisionsfremstilling. Det fælles mønster er, at jo højere værdien af emnet er, desto større er den økonomiske indvirkning af en enkelt operatørfejl - og jo stærkere er sagen for automatiserede, gentagelige processer. Typiske anvendelser omfatter:
- Form og dyse: kerner, hulrum og elektrodeholdere, ofte parret med en synker EDM for skarpe indvendige hjørner og hærdede detaljer, som fræsere ikke kan nå.
- Automotive: transmissionshuse, bremsekalipre, styreknogler og pumpehuse i mellem-til-høj serie.
- Luftfart: strukturelle ribber, skotter og tyndvæggede monolitiske dele, hvor materialefjernelsen er høj, og stivheden er kritisk.
- Medicin og elektronik: instrumenthuse, implantatprototyper, konnektorforme og køleplader, hvor tolerancerne er snævre, og batcherne er små.
I formforretninger er en almindelig og effektiv opdeling at lade bearbejdningscentret stå for 70-80 procent af materialefjernelsen og bruge en CNC EDM til den geometri, en roterende fræser ikke kan producere. Denne kombination forklarer, hvorfor formproducenter har en tendens til at investere i begge teknologier i stedet for at satse på én.
Ejerskabsomkostninger: Hvad summerer over fem år
Købsprisen er det mest synlige tal, men det er det mindste brugbare. Over fem år inkluderer omkostningerne ved at eje et bearbejdningscenter værktøj og arbejdshold, vedligeholdelse, energi, programmeringstid og omkostningerne til selve gulvpladsen. En maskine, der kører to skift, kan retfærdiggøre sin pris på 18 til 24 måneder; den samme maskine, der kører seks timer om dagen, kan tage fem år. Køb kapacitet, du rent faktisk kan indlæse.
Vejledende indeks for sammenlignelige arbejdskonvolutter - faktiske tilbud afhænger af muligheder, kontrolsystem og konfiguration.
Relativ prissætning mellem klasser er kun begyndelsen. Arbejdshold og værktøj tilføjer ofte 10-20 procent til købsprisen for det første jobsæt. Energi og forbrugsstoffer er en mindre linje, men vedligeholdelse er det ikke: En mellemstor VMC har brug for en spindelinspektion og smøreservice efter en fast tidsplan, og udskydning af dette arbejde skaber det klassiske fejlmønster, hvor tolerancer glider, og maskinen svigter under en produktionsordre i stedet for under planlagt nedetid.
Vedligeholdelsespunkter, der beskytter investeringen
Vedligeholdelsesplanen, der holder et bearbejdningscenter nøjagtigt, er ikke kompliceret, men den skal følges i en kalender, ikke i en kriseplan:
- Hvert skift - kontroller kølevæskekoncentrationen, smøremåden og spindeltemperaturen; lyt efter usædvanlig skærestøj.
- Ugentligt — inspicér værktøjets magasinarm og klemmesensorer; rengør spindeltilspidsningen.
- Månedligt — kontroller slør og aksekompensationsværdier; inspicere måde dækker for chips.
- Kvartalsvis — kør en ballbar-test for at verificere cirkularitet og diagonal nøjagtighed.
- Årligt — fuld geometrisk justering, skalakalibrering og smøresystemservice.
Planlagt vedligeholdelse er den billigste forsikring, du kan købe. Et bearbejdningscenter, der holdes til sin kalibreringscyklus, vil holde tolerance i årevis; en, der forsømmes, vil forbruge dyrt værktøj og omarbejde længe før det fejler direkte.
Ofte stillede spørgsmål om CNC-bearbejdningscentre
Q1. Hvad er et CNC-bearbejdningscenter?
Et CNC-bearbejdningscenter er en computerstyret værktøjsmaskine, der udfører fræsning, boring, boring, anboring og oprømning med en automatisk værktøjsskifter, så flere operationer sker i én programcyklus uden manuelle værktøjsskift.
Q2. Hvad er forskellen mellem en VMC og en HMC?
Et vertikalt bearbejdningscenter har en lodret spindel og passer til flade dele med funktioner på toppen. Et vandret bearbejdningscenter har en vandret spindel, bedre spånevakuering og er det bedre valg til kassedele og automatiserede palleceller.
Q3. Hvor meget koster et CNC-bearbejdningscenter?
En entry-level VMC er den mest overkommelige vej ind, mens HMC'er koster omkring 1,5 til 1,9 gange mere og portaler 2,2 til 2,8 gange mere for sammenlignelige konvolutter. De samlede femårige ejeromkostninger inkluderer også værktøj, vedligeholdelse, energi og programmering.
Q4. Hvad betyder 3-akse, 4-akser og 5-akser?
De beskriver antallet af kontrollerede akser. En 3-akset maskine flytter X, Y og Z. En 4-akset tilføjer et roterende bord. En 5-akse tilføjer to roterende akser, så værktøjet kan nærme sig delen fra næsten enhver vinkel i én opsætning.
Q5. Kan et bearbejdningscenter erstatte en CNC-fræser?
I det meste produktionsarbejde, ja, fordi bearbejdningscentret tilføjer automatisk værktøjsskift, hurtigere cyklustider og bedre konsistens. Undtagelsen er meget store, lange dele, der har brug for den udvidede kuvert af en dedikeret fræsemaskine eller portal.
Q6. Hvad bruges et portalbearbejdningscenter til?
Portalbearbejdningscentre bruges til store emner såsom store støbeforme, rumfartskonstruktionsplader og overdimensionerede beslag, hvor X-bevægelsen overstiger ca. 1,5 m, og emnet forbliver stationært under en bevægelig bro.


Hvis du er interesseret i vores produkter, kontakt os venligst.
KONTAKTOPLYSNINGER
Nantong New Era Technology Co., LTD
- Femstjernet industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-mail: [email protected]
Produkter
Hurtigt link
Nyheder
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheder forbeholdes. CNC-bearbejdningscenter producenter Kina bearbejdningscenter fabrik
