


Industri nyheder
Hjem / Nyheder / Industri nyheder / CNC fræsemaskiner forklaret: typer, nøglespecifikationer og en praktisk købsvejledning
CNC fræsemaskiner forklaret: typer, nøglespecifikationer og en praktisk købsvejledning
 2026.08.13
 Industri nyheder
To forretninger kan købe lodrette bearbejdningscentre, der ligner hinanden på papiret, men den ene producerer ensartede dele i årevis, mens den anden bekæmper snak, termisk drift og gentagne kontrolfejl. Forskellen er sjældent mærkatprisen. Den sidder i maskinens struktur, spindelspecifikation, aksevandring og kontrolsystem - komponenterne skjult under metalpladen.
Denne guide forklarer, hvordan CNC-fræsere klassificeres, hvilke specifikationer der fortjener et omhyggeligt udseende, og hvordan man matcher en maskine til de dele, du faktisk skærer. Brug den til at shortliste modeller med tillid i stedet for at stole på brochurekrav.
Hvad en CNC fræsemaskine gør
En CNC-fræser fjerner materiale med en roterende flerpunktsfræser. Emnet fastspændes til et bord, mens spindlen følger programmerede X-, Y- og Z-koordinater for at producere flade flader, slidser, lommer, huller og komplekse konturer i metal, plastik og kompositter.
Fordi hver bevægelse følger digitale koordinater, erstatter maskinen manuelle færdigheder med gentagelig nøjagtighed: en del skåret om morgenen er identisk med en del skåret om eftermiddagen, så længe maskinen forbliver stiv og termisk stabil. Denne stabilitet bestemmes af det strukturelle layout nedenfor.
Typisk lodret bearbejdningscenterlayout: Belastningsvejen løber fra bunden gennem søjlen og spindelhovedet og fra bunden gennem bordet til emnet.
Hvert gram vibration mellem værktøjet og emnet viser sig på overfladefinishen. Det er derfor struktur kommer før funktioner : En tungere base, korrekt ribbede støbegods og højkvalitets lineære føringsveje betyder mere end en lang valgmulighedsliste.
Struktur først: lodret, vandret eller portal
Før du sammenligner mærker, skal du beslutte maskinens struktur. Den definerer de dele, du kan lave, produktionshastigheden og den gulvplads, du har brug for.
Lodrette bearbejdningscentre
VMC'er monterer spindlen lodret og er den mest almindelige klasse. De tilbyder den bredeste alsidighed: nem opsætning, god tilgængelighed og et kompakt fodaftryk. Typisk X-aksevandring spænder fra omkring 500 mm i kompakte maskiner til 1300 mm i modeller med stor slaglængde, som dækker flade plader, formindsatser og huse. For de fleste jobbutikker er en VMC det rigtige udgangspunkt.
Horisontale bearbejdningscentre
HMC'er placerer spindlen vandret. Spåner falder væk fra snittet, og den lukkede rammestruktur giver høj stivhed til kraftig fræsning. Prismatiske dele, der skal bearbejdes på fire sider, drager fordel af et roterende bord eller palleskifter, hvilket reducerer opsætninger. Produktionsfokuserede butikker vælger denne klasse, når gentagelig positionering og høj gennemstrømning betyder noget. For et dybere kig, læs hvorfor et vandret bearbejdningscenter er valgt til præcisionsbearbejdning. En palletiseret HMC80 vandret bearbejdningscenter bringer flere ansigter inden for en enkelt cyklus.
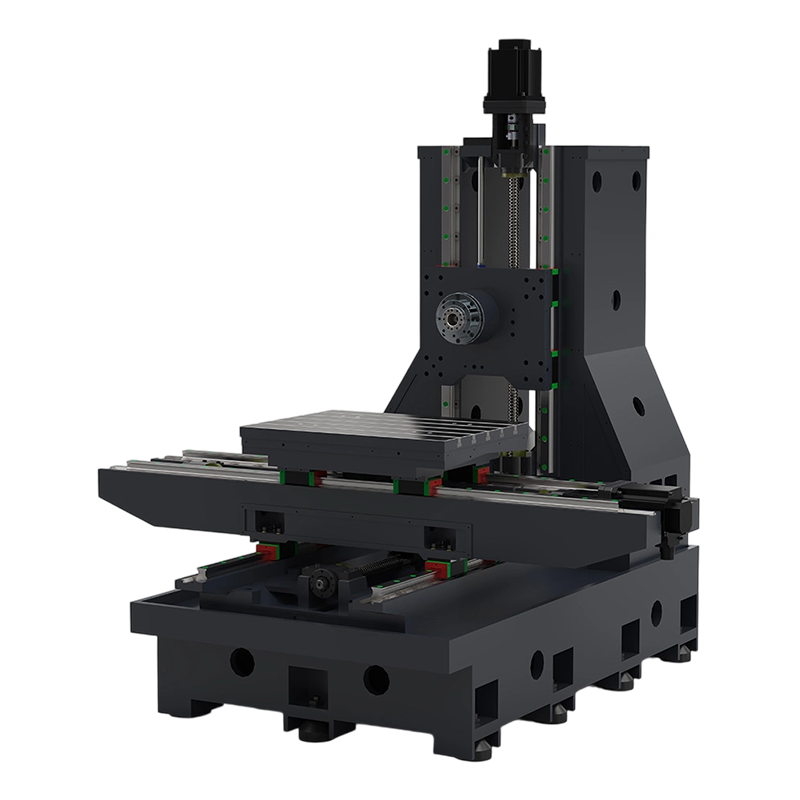 HMC80 Horisontal Machining Center Manufacturers, Company - Nantong New Era Techn Nantong New Era Technology Co., Ltd er Kina OEM/ODM HMC80 Horisontal Machining Center producenter og virksomhed, Pursuit of UsabilityEm... Se produkt →
Portalbearbejdningscentre
I stedet for en bevægelig søjle bærer en portalmaskine spindlen på en tværbjælke understøttet af to søjler. Denne struktur håndterer meget store emner: lange afstandsplader, store matricer, struktur- og rumfartsdele. A PL2016 portalbearbejdningscenter giver en X-aksevandring på omkring 2000 mm og en Y-aksevandring på omkring 1600 mm, hvilket udmønter sig direkte i den største del, du kan indlæse i én opsætning. Arkitekturen er forklaret mere detaljeret i vores artikel om, hvad et portalbearbejdningscenter er.
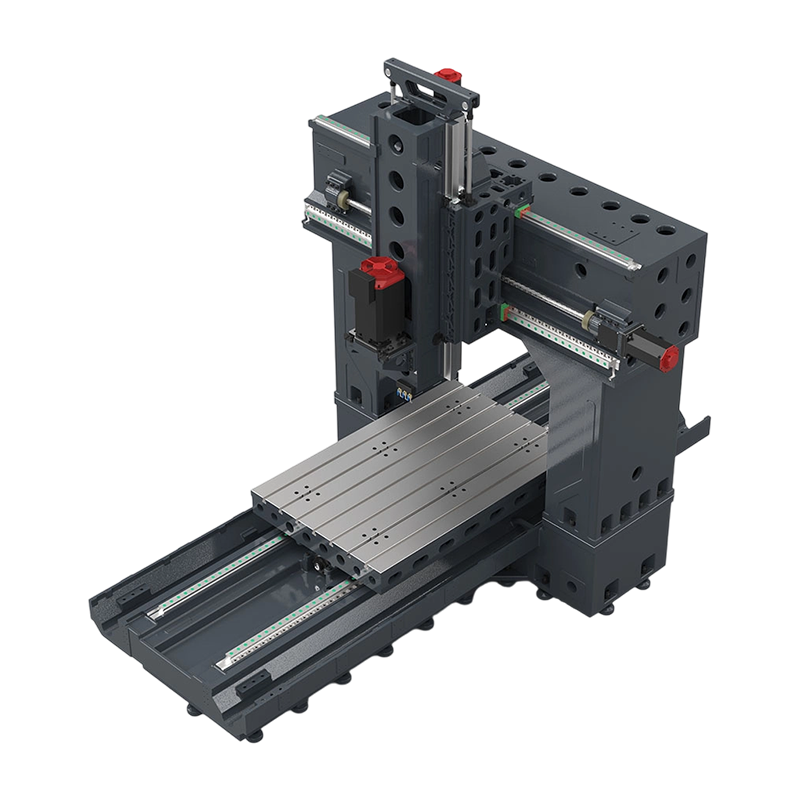 PL2016 Gantry Machining Center Manufacturers, Company - Nantong New Era Technolo Nantong New Era Technology Co., Ltd er Kina OEM/ODM PL2016 Gantry Machining Center producenter og virksomhed, Pursuit of UsabilityEmplo... Se produkt →
| Struktur | Typisk X-rejse | Egner sig bedst til | Gulvplads og opsætning |
|---|---|---|---|
| Lodret bearbejdningscenter | 500-1300 mm | Flade dele, formindsatser, huse, generel bearbejdning | Kompakt; enkel opsætning |
| Vandret bearbejdningscenter | 500-1000 mm | Prismatiske dele, høj produktion, multi-face arbejde | Større med pallesystem |
| Portalbearbejdningscenter | 1500-4000 mm | Store matricer, lange plader, konstruktionsdele | Største fodaftryk |
Fem specifikationer, der betyder mere end markedsføring
Aksevandring: match konvolutten, overmål ikke
X-, Y- og Z-bevægelserne definerer den maksimale arbejdsemnekonvolut. En simpel regel: Vælg den mindste kuvert, der passer til dine dele med plads til værktøj og inventar, fordi større maskiner koster mere, forbruger mere strøm og optager mere gulvplads.
X-aksens vandring bestemmer den maksimale dellængde, du kan bearbejde i én opsætning. Værdier er vejledende for almindelige klasser; verificere nøjagtige tal i forhold til bygherrens datablad.
Hvis din største del passer inde omkring 850 mm gange 500 mm, en økonomisk EV850 vertikalt bearbejdningscenter holder kuverten ærlig uden at betale for et større bord.
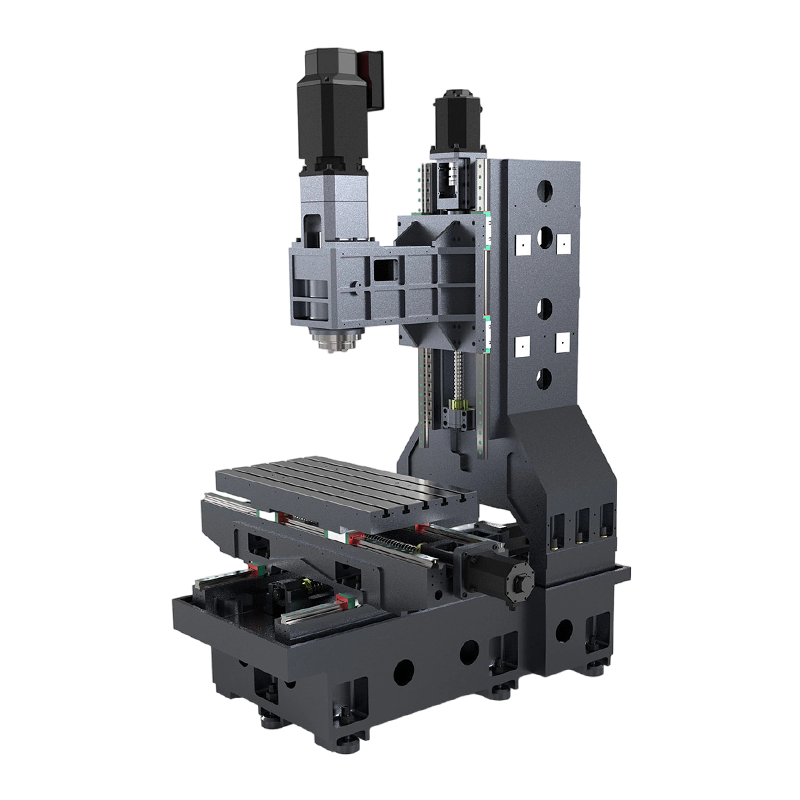 Økonomiske VMC EV850-producenter, firma - Nantong New Era Technology Co., Lt Nantong New Era Technology Co., Ltd er Kina OEM/ODM økonomisk VMC EV850-producenter og -virksomhed, Pursuit of UsabilityAnvender en sophi... Se produkt →
Spindel tilspidsning, kraft og hastighed
Spindlen er hjertet i maskinen. BT40-spindler håndterer let-til-middel fræsning ved hastigheder op til omkring 10.000-12.000 rpm; BT50-spindler leverer mere drejningsmoment og stivhed til kraftige snit i stål og titanium ved lavere hastigheder. Tilpas spindlen til materialet: høj hastighed hjælper aluminium; højt drejningsmoment ved lave omdrejninger betyder noget for stål .
Positioneringsnøjagtighed og repeterbarhed
De fleste nye standard VMC'er erklærer positioneringsnøjagtighed i området 0,005-0,02 mm, med repeterbarhed omkring 0,003-0,01 mm. Behandl dataarket som en baseline, ikke en garanti. Spørg bygherren for laserkalibreringsresultater og anmod om et prøvesnit under rigtige skæreforhold. Nøjagtighed er en egenskab ved det komplette maskinsystem, ikke en enkelt komponent.
Styresystem, værktøj og muligheder
Tjek CNC-kontrollen for nem programmering, hukommelsesstørrelse og konserverede cyklusser. Et værktøjsmagasin med 20-30 lommer dækker de fleste opgaver. Kølevæske med gennemgående spindel og en spåntransportør er ikke luksusmuligheder; de reducerer cyklustiden og forlænger værktøjets levetid.
Tilpas maskinen til materiale, kompleksitet og volumen
Materiale
Aluminium og plast tillader høje spindelhastigheder og aggressive tilspændingshastigheder. Stål og rustfrit stål kræver drejningsmoment og stivhed. Hærdede materialer over ca. 50 HRC kræver generelt slibning eller EDM frem for fræsning. En maskine, der skærer aluminium effektivt, vil ikke nødvendigvis skære stål godt.
Del kompleksitet
Tre-aksede maskiner håndterer flade flader, lommer og huller - størstedelen af bearbejdningsarbejdet. En fjerde akse tilføjer indekseret rotation for dele, der skal bearbejdes på flere flader. Fem-aksede maskiner udmærker sig ved komplekse konturerede overflader, men deres omkostninger og programmeringskrav er højere. Findetaljeret formarbejde og grafitbearbejdning tilhører en særskilt klasse af højhastighedsmaskiner, hvis arbejdsprincipper og anvendelser af graverings- og fræsemaskiner vi har dækket separat.
Produktionsvolumen
Jobbutikker med lave volumener nyder godt af en fleksibel VMC. Højvolumenproducenter foretrækker en HMC med palleautomatisering for at reducere tomgangstiden. Stort stykke arbejde hører til på en portalmaskine. Radardiagrammet nedenfor sammenligner de tre strukturer på tværs af de kriterier, der betyder mest i praksis.
Relativ kapacitetssammenligning af maskinstrukturer. Score er vejledende, ikke målte værdier.
Samlede omkostninger og købsrisici
Samlede ejeromkostninger
Købsprisen er kun en del af historien. I det første år kan rigning og installation, værktøj og arbejdshold, kølevæske- og spånhåndtering, træning og forebyggende vedligeholdelse tilføje en væsentlig del til den oprindelige investering. En maskine, der koster mere på forhånd, men holder længere nøjagtighed, er ofte billigere over fem år.
De mest almindelige købsfejl
- At vælge en spindel, der er underpowered til det hårdeste materiale, du skærer.
- Køb af en konvolut, der er for lille til fremtidigt arbejde.
- Ignorerer spånkontrol og kølevæskekapacitet til store opgaver.
- Springer nøjagtighedsverifikation over og accepterer dataarkværdier til pålydende værdi.
- Med udsigt over reservedeles leveringstid og lokal servicetilgængelighed.
Køb hos en bygherre, du kan inspicere og tale direkte med. Bekræft tilgængelighed af reservedele, garantibetingelser og installationssupport skriftligt før underskrift.
Når CNC EDM supplerer fræsning
Fræsning kan ikke nå alle geometrier. Dybe hulrum, skarpe indre hjørner og hærdede materialer er domænet for synke-EDM. Mange formforretninger kører begge processer side om side: fræsemaskinen gør formen ru, og EDM afslutter detaljerne. Hvis dit arbejde involverer komplekse formhulrum, er en CNC EDM-maskine en komplementær investering, ikke en konkurrent til fræsning.
Ofte stillede spørgsmål om CNC fræsemaskine
Q1. CNC fræsemaskine vs CNC router: hvad er forskellen?
En fræsemaskine er bygget til metal: stive støbegods, en spindel med højt drejningsmoment og snævre tolerancer. En router er lettere og hurtigere, designet til træ, plast og bløde materialer. Hvis du skærer i stål eller aluminium dagligt, har du brug for en fræser.
Q2. Hvor meget koster en CNC fræser?
Økonomiske vertikale bearbejdningscentre starter typisk i intervallet USD 30.000-60.000. Højtydende maskiner koster mere, og portal- eller vandrette systemer afhænger i høj grad af størrelse og muligheder. Sammenlign altid de samlede installerede omkostninger.
Q3. Hvilke materialer kan en CNC-fræser skære?
Aluminium, stål, rustfrit stål, titanium, messing, plast og kompositter er almindelige. Blødere materialer tillader høje hastigheder; hårdere materialer kræver drejningsmoment, stivhed og lavere tilspændingshastigheder.
Q4. Hvad er forskellen mellem 3-akset, 4-akset og 5-akset?
3-aksede maskiner bevæger sig i X, Y og Z. 4-akse tilføjer en roterende akse til indekseret eller kontinuerlig rotation. 5-akse tilføjer to roterende akser til komplekse konturerede overflader. De fleste hverdagsdele er 3-akset arbejde.
Q5. Lodret vs vandret fræsemaskine: hvad er forskellen?
En lodret maskine peger spindlen ned ved bordet - nem opsætning og meget alsidig. En vandret maskine placerer spindlen parallelt med bordet, hvilket giver bedre spånevakuering og stivhed til produktionsarbejde.
Q6. Hvad er nøjagtigheden af en CNC fræsemaskine?
Standard nye maskiner erklærer typisk positioneringsnøjagtighed på 0,005-0,02 mm og repeterbarhed på 0,003-0,01 mm. Bekræft værdierne med laserkalibreringsresultater og et testsnit, før du accepterer levering.


Hvis du er interesseret i vores produkter, kontakt os venligst.
KONTAKTOPLYSNINGER
Nantong New Era Technology Co., LTD
- Femstjernet industripark, Chongchuan-distriktet, Nantong City, Jiangsu-provinsen, Kina
- TLF:+86-19851302688
- E-mail: [email protected]
Produkter
Hurtigt link
Nyheder
Mobil terminal
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle rettigheder forbeholdes. CNC-bearbejdningscenter producenter Kina bearbejdningscenter fabrik
